Нержавеющая сталь воспринимается как материал, которому коррозия не страшна в принципе. Однако практика показывает обратное: даже «нержавейка» может покрыться рыжими пятнами, а в некоторых условиях — разрушиться быстрее обычной углеродистой стали. Разобраться в этом парадоксе помогает понимание того, как устроена защита сплава и что заставляет её отказывать.
Секрет стойкости нержавеющей стали заключается в хроме. Этот элемент вводят в сплав в количестве не менее 11–12 % по массе, и именно он запускает механизм самозащиты металла. При контакте с кислородом — из воздуха или воды — хром на поверхности образует тончайший слой оксида хрома. Этот слой принято называть пассивной плёнкой. Он настолько плотен и химически инертен, что перекрывает доступ агрессивным средам к нижележащим слоям металла.
Важно понимать: пассивная плёнка не является чем-то раз и навсегда нанесённым покрытием. Она формируется естественным образом и способна к самовосстановлению. Если поверхность поцарапать, обнажив «свежий» металл, в присутствии кислорода защитный слой быстро восстанавливается. Именно эта динамическая способность к репассивации отличает нержавейку от материалов с декоративными покрытиями, которые после повреждения теряют защиту необратимо.
Стоит отметить, что порог в 11 % хрома — не случайная цифра. При меньшем содержании защитная плёнка оказывается несплошной и нестабильной. По мере увеличения доли хрома устойчивость пассивного слоя растёт, что открывает путь к созданию марок для всё более агрессивных сред.
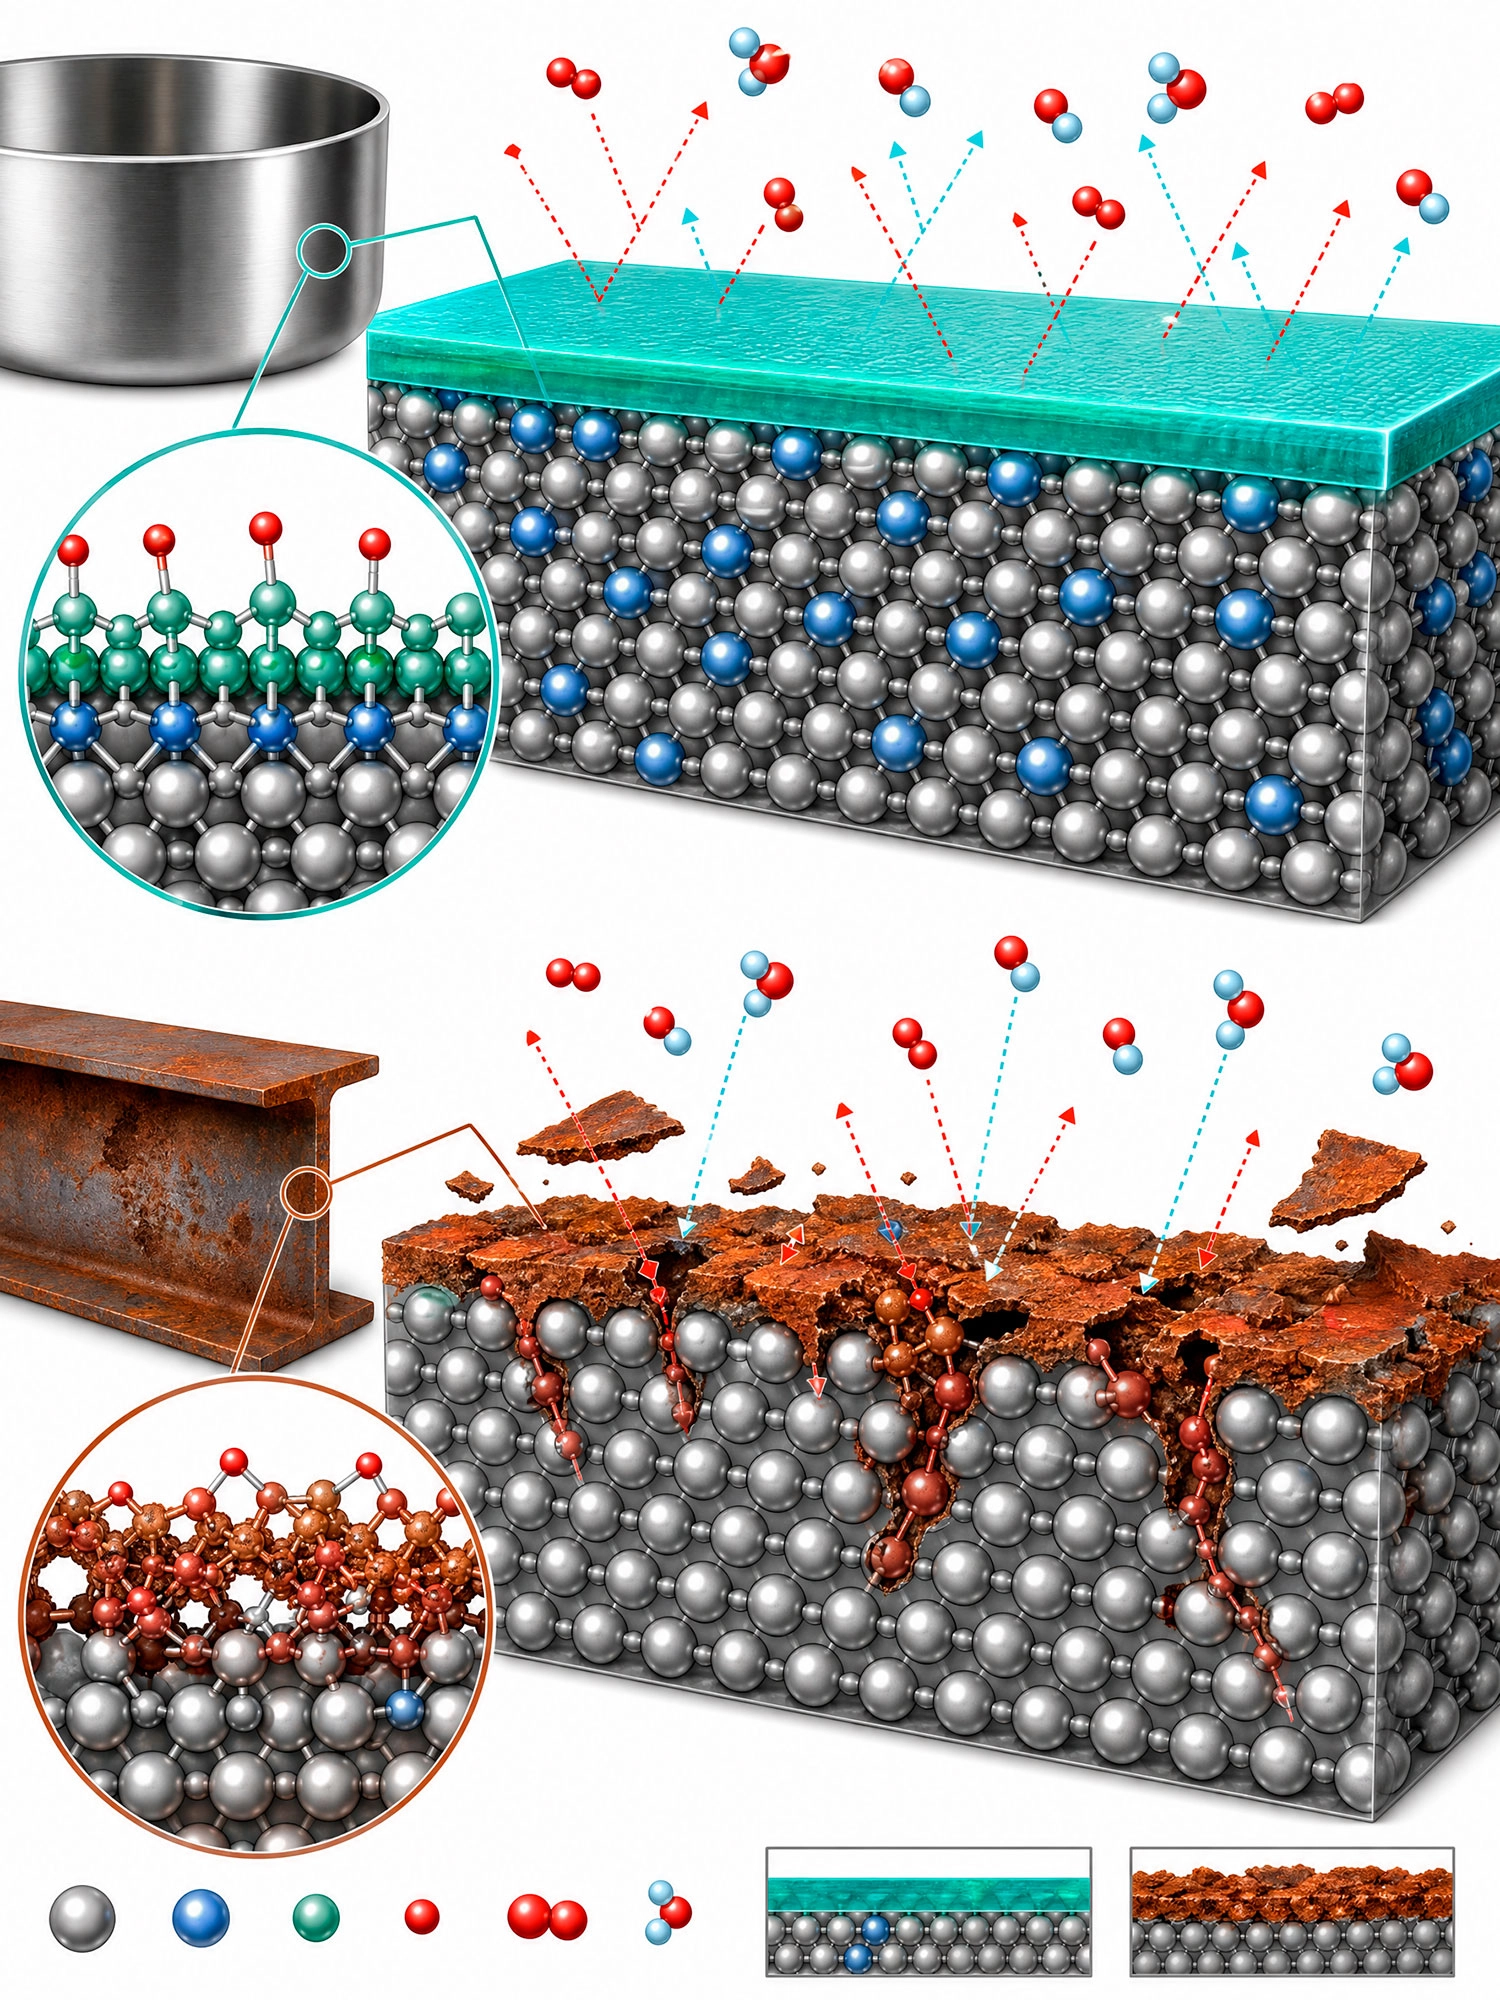
Коррозия нержавеющей стали начинается там, где пассивная плёнка разрушается быстрее, чем восстанавливается. Это может происходить под действием нескольких факторов.
Хлориды. Ионы хлора — один из самых опасных врагов нержавейки. Они способны локально разрушать пассивный слой, что приводит к точечной коррозии — питтингу. Хлориды содержатся в морской воде, антигололёдных реагентах, бытовых моющих средствах, а в дымоходах — в конденсате, если топливо содержит хлорорганические соединения.
Кислоты и щёлочи. Восстановительные кислоты — соляная, плавиковая, разбавленная серная — активно растворяют пассивную плёнку. Нержавейка теряет защиту и начинает корродировать как обычная сталь. Щелочные среды тоже опасны, особенно при высоких температурах: аустенитные стали склонны к коррозионному растрескиванию под напряжением в горячих щелочных растворах, начиная примерно с 120 °C.
Температура. Нагрев до 400–850 °C запускает процесс сенсибилизации. При этих температурах углерод, содержащийся в стали, связывается с хромом в карбиды, которые выделяются по границам зёрен. В результате приграничные зоны обедняются хромом — и именно там коррозия начинается в первую очередь. Для дымоходов это критически важно: зона сенсибилизации нередко совпадает с рабочими температурами отходящих газов.
Сочетание факторов. На практике коррозия почти всегда результат комбинированного воздействия: высокая температура плюс агрессивный конденсат, хлориды плюс механические напряжения. Поэтому одна и та же марка стали может годами служить в одной системе и разрушиться за один сезон в другой.
Хром — основа, но не единственный элемент, определяющий коррозионную стойкость. Современные нержавеющие стали содержат целый набор легирующих добавок, каждая из которых решает свою задачу.
Никель стабилизирует аустенитную структуру, повышает пластичность и вязкость, а также улучшает сопротивляемость коррозионному растрескиванию. В аустенитных сталях его содержание может достигать 8–14 % и более.
Молибден существенно повышает стойкость к питтинговой коррозии, особенно в средах с хлоридами. Он также помогает стали сохранять антикоррозионные свойства при высоких температурах, вплоть до красного каления.
Титан и ниобий вводят для борьбы с сенсибилизацией. Эти элементы обладают большим сродством к углероду, чем хром, и связывают его в собственные карбиды, не допуская обеднения границ зёрен хромом. Это особенно важно для сварных конструкций, где нагрев неизбежен.
Кремний повышает жаропрочность и устойчивость к кислотам, а также препятствует образованию окалины. Марганец улучшает прокаливаемость и снижает склонность сварных швов к трещинообразованию.
Разница между этими двумя классами нержавеющих сталей лежит в их кристаллической структуре и, как следствие, в свойствах и областях применения.
Аустенитные стали — самые распространённые. Их структура гранецентрированная кубическая, что обеспечивает высокую пластичность, отличную свариваемость и немагнитность. Типичные представители — AISI 304 и AISI 316. Они содержат никель, который и стабилизирует аустенит. Эти марки служат в пищевой промышленности, химическом машиностроении, в системах с повышенной влажностью и там, где требуется долговечность.
Ферритные стали не содержат никеля или содержат его в минимальных количествах. Их структура — объёмноцентрированная кубическая. Они магнитны, имеют более низкую коррозионную стойкость, чем аустенитные аналоги, но значительно дешевле. Типичный пример — AISI 430. Их применяют в сухих отапливаемых помещениях, для декоративных элементов и внутренних трасс без агрессивных сред. Ферритные стали обладают более высокой теплопроводностью, что в некоторых случаях является преимуществом, но их свариваемость и стойкость к локальным видам коррозии уступают аустенитным маркам.
Выбор между этими классами — всегда компромисс между стоимостью и условиями эксплуатации. Там, где ферритная сталь прослужит десятилетия, аустенитная будет избыточной; но в агрессивной среде экономия на никеле обернётся быстрым выходом изделия из строя.
Дымоход — это не просто труба для отвода газов. Внутри неё одновременно действуют высокая температура, агрессивные конденсаты, абразивная сажа и термические циклы. Поэтому выбор марки стали напрямую определяет срок службы системы.
Дымоход для газового котла. Продукты сгорания природного газа относительно чисты, но конденсат содержит слабые кислоты. Оптимальный выбор — AISI 304. Эта марка хорошо противостоит окислению и коррозии в условиях умеренных температур. Важна достаточная толщина стенки: не менее 0,5мм, чтобы противостоять коррозионному износу, лучше больше. Весьма неплохой вариант стали для дымохода котла AISI444 - несмотря не то, что это ферритная сталь, у неё очень высокий показатель кислотосктойкости.
Дымоход для камина и твёрдотопливного котла. Здесь температура выше, а в конденсате могут присутствовать соединения серы. AISI 321 с добавками титана обеспечивает повышенную термостойкость и устойчивость к межкристаллитной коррозии. Для интенсивных режимов, характерных для банных печей, применяют более жаропрочные марки: AISI 310S выдерживает нагрев до 1000 °C и часто используется именно в банных дымоходах.
Дымоход для банной печи. Периодический интенсивный нагрев с последующим быстрым остыванием — серьёзное испытание для металла. Помимо жаропрочности, важна стойкость к термической усталости. Помимо AISI 310S, в банных дымоходах применяют AISI 304, но с обязательным учётом толщины стенки и качества сварных швов. Сварные соединения должны выполняться аргонодуговой сваркой, чтобы обеспечить герметичность и стойкость к температурным деформациям.
Компания «Росстин» занимается производством модульных дымоходных систем из нержавеющей стали с 2003 года. За это время накоплен значительный опыт в подборе материалов для разных типов отопительного оборудования — от бытовых газовых котлов до промышленных котельных.
Производственная линейка включает трубы диаметром от 85 до 1600 мм с толщиной стенки от 0,5 до 3 мм, что позволяет комплектовать системы практически любой мощности. Внутренние контуры выполняются из нержавеющих сталей, внешние — из нержавеющей, оцинкованной или цветной стали в зависимости от условий эксплуатации. Компания также изготавливает дымоходы для бань и печей из черной стали с термостойкой покраской и предлагает изготовление нетиповых конструкций по индивидуальным параметрам.
Для каждой системы специалисты подбирают марку стали исходя из типа топлива, температуры отходящих газов и состава конденсата. Такой подход позволяет избежать как неоправданного удорожания, так и преждевременного выхода дымохода из строя.

